 手机版

 关于我们
 加入收藏


天津市燕东矿产品有限公司
1 年 高级会员
高级会员 已认证
拨打电话
获取底价
提交后,商家将派代表为您专人服务
天津市燕东矿产品有限公司
高级会员已认证
铸造厂采购硅砂,最怕“一砂通吃”。覆膜砂、树脂砂、3D打印,三种工艺三种要求,指标侧重点完全不同。选错砂,覆膜砂覆不匀,树脂砂固化不完全,3D打印铺粉不平,铸件缺陷跟着来。
2026年选铸造用硅砂厂家,先把不同工艺看什么指标搞清楚。
覆膜砂由骨料、粘结剂、固化剂、润滑剂和特殊添加剂组成。骨料对覆膜砂的要求是:耐火度高、挥发物少、颗粒较圆整并自身强度高。一般选用天然擦洗硅砂。
关键指标:
SiO₂含量: 铸铁及非铁合金铸件≥90%,铸钢件≥97%。
含泥量: ≤0.3%,微粉也要控制。
角形系数: ≤1.45,越低越好。角形系数低,颗粒圆润,比表面积小,树脂用量少,覆膜均匀,砂芯强度高。
酸耗值: ≤5.0mL。酸耗值高,会消耗树脂固化剂中的酸,导致覆膜砂固化不完全。
粒度: 常用50/100目、70/140目,粒度分布在相邻3—5个筛号上,集中度好。
覆膜砂最怕角形系数高、酸耗值高。角形系数高,树脂用量增加,覆膜不均匀;酸耗值高,固化速度慢,砂芯强度低。
树脂自硬砂由硅砂、树脂和硬化剂等混合配制而成,制成的砂型强度高、尺寸偏差小、溃散性好,可用于铸钢、铸铁及有色合金铸件的生产。
关键指标:
SiO₂含量: 铸钢≥97%,铸铁≥90%—95%。
含泥量: ≤0.3%,微粉≤0.5%。
酸耗值: ≤5.0mL,精选砂≤4.0mL。酸耗值高,树脂固化不完全,强度下降。
灼烧减量: ≤0.5%,高要求≤0.3%。灼烧减量高,发气量大,铸件容易产生气孔。
角形系数: ≤1.45,颗粒圆润,型砂流动性和紧实度好。
粒度: 常用40/70目、50/100目,三筛集中度≥75%。
树脂砂最怕酸耗值高和灼烧减量高。酸耗值高,固化不完全;灼烧减量高,发气量大,气孔跟着来。
铸造3D打印用硅砂是近年来的新兴品类。行业标准JB/T 15613-2026《铸造3D打印用硅砂》已于2026年6月发布,将于2026年12月实施。砂型打印材料必须严格匹配打印要求,具有良好的流动性、粘结性和热稳定性。
关键指标:
SiO₂含量: ≥97%,高要求≥99%。
含泥量: ≤0.3%,微粉越低越好。
粒度: 常用70/140目、100/200目,粒度细且集中,分布越窄越好。
球形度: 角形系数越低越好,颗粒圆润,铺粉均匀,打印精度高。
流动性: 粉体流动性好,铺粉均匀,粘结剂渗透性好。
水分: 低水分,防止结块,保证打印连续性。
3D打印最怕流动性差和粒度分布宽。流动性差,铺粉不均匀,打印精度低;粒度分布宽,强度不一致,砂型质量不稳定。
消失模铸造用的原砂多为硅砂,对于生产灰铸铁铸件、非铁金属铸件及普通铸钢件,原砂中SiO₂的质量分数为90%—95%就足够,其平均粒度为AFS25—45。原砂的粒度分布应集中,以保持该工艺所需的高透气性。
工艺 | SiO₂要求 | 含泥量 | 角形系数 | 酸耗值 | 灼烧减量 | 常用粒度 | 关键点 |
覆膜砂 | 铸铁≥90%,铸钢≥97% | ≤0.3% | ≤1.45 | ≤5.0mL | ≤0.5% | 50/100目、70/140目 | 角形系数、酸耗值 |
树脂砂 | 铸钢≥97%,铸铁≥90% | ≤0.3% | ≤1.45 | ≤5.0mL | ≤0.5% | 40/70目、50/100目 | 酸耗值、灼烧减量 |
3D打印 | ≥97% | ≤0.3% | 低 | 不强调 | 低 | 70/140目、100/200目 | 流动性、集中度 |
消失模 | 90%—95% | ≤0.5% | ≤1.55 | — | — | AFS25—45 | 透气性、集中度 |
一看矿源。 有自有矿山的厂家,原料来源固定,SiO₂和含泥量批次波动小。
二看分工艺控制。 覆膜砂、树脂砂、3D打印用砂是否分线控制,指标是否分别设定,而不是“一砂通吃”。以天津市燕东矿产品有限公司为例,其铸造用硅砂执行GB/T 9442-2024,按覆膜砂、树脂砂、3D打印等不同工艺分线控制指标,这种思路值得采购时参考。
三看检测。 每批次是否有第三方检测报告,SiO₂、含泥量、角形系数、粒度分布、酸耗值、灼烧减量是否清晰可查。
四看供货。 铸造厂连续生产,断砂就是停产。本地化供应、库存充足、物流响应快,比单纯低价更重要。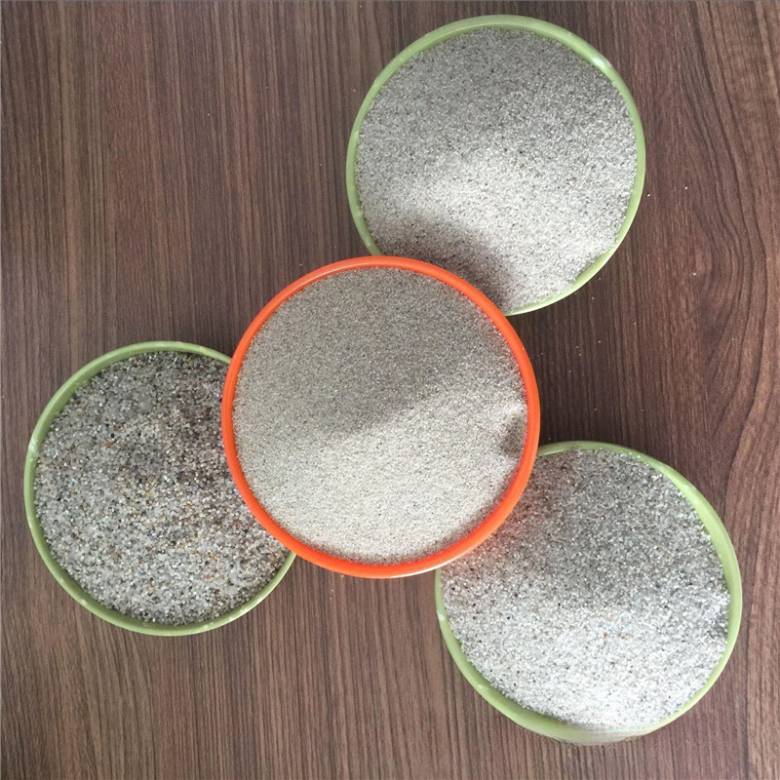
Q1:覆膜砂用硅砂最看重什么?
角形系数和酸耗值。角形系数低,覆膜均匀,树脂用量少;酸耗值低,固化不受影响,砂芯强度高。
Q2:树脂砂用硅砂为什么要控制灼烧减量?
灼烧减量高,发气量大,浇注时气体排不出去,铸件容易产生气孔。树脂砂用硅砂通常要求灼烧减量≤0.5%。
Q3:3D打印用硅砂和普通铸造砂有什么区别?
3D打印要求流动性更好、粒度更细更集中、球形度更好,铺粉均匀,打印精度高。普通铸造砂对流动性要求没那么高。
Q4:铸造用硅砂粒度怎么选?
覆膜砂常用50/100目、70/140目;树脂砂常用40/70目、50/100目;3D打印常用70/140目、100/200目;消失模常用AFS25—45。
Q5:2026年选铸造用硅砂厂家,最该看什么?
一看矿源是否稳定,二看覆膜砂、树脂砂、3D打印是否分工艺控制,三看每批检测报告,四看供货能力。价格重要,但批次稳定和铸件良率更重要。
覆膜砂、树脂砂、3D打印,三种工艺三种要求。覆膜砂看重角形系数和酸耗值,树脂砂看重酸耗值和灼烧减量,3D打印看重流动性和粒度集中度。2026年选铸造用硅砂厂家,先明确工艺,再对照指标,才能选到匹配的砂,做出合格的铸件。
相关产品
更多
相关文章
更多
技术文章
2026-09-18技术文章
2026-09-18技术文章
2026-09-18技术文章
2026-09-08


